
黄铜的手工氩弧焊黄铜,手工氩弧焊可以采用标准黄铜板焊丝:丝221、丝222和丝224,也可以采用与母材相同成分的材料作填充材料。焊接可以用直流正接,也可以用交流。用交流焊接时,锌的蒸发比直流正接时轻。通常焊前不用预热,只有板厚相差比较大时才预热,焊接速度应尽可能快。焊件在焊后应加热300~400℃进行退火处理,消除焊接应力,以防止焊件在使用过程中裂缝。黄铜板碳弧焊,黄铜碳弧焊时,根据母材的成分选用丝221、丝222、丝224等焊丝,也可用自制的黄铜焊丝施焊。焊接可以采用气剂301等作熔剂。焊接应短弧操作,以减少锌的蒸发和烧损。黄铜带怎么选合适?欢迎咨询温州华盈铜业有限公司。湖北特硬黄铜带哪种好
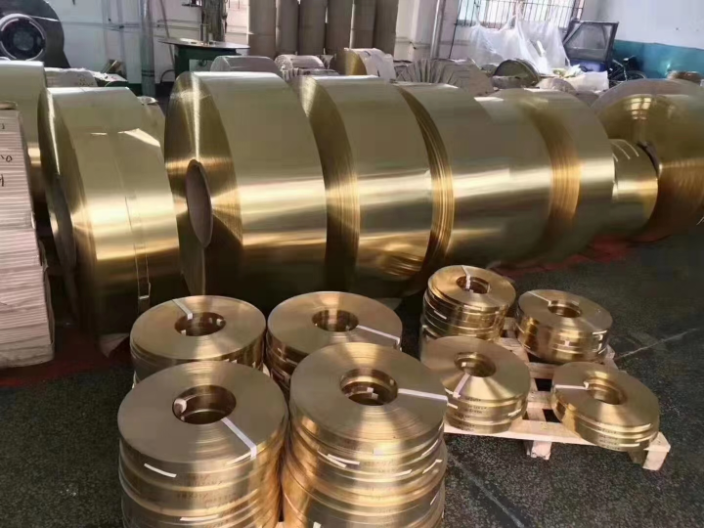
黄铜带适用领域:计算机信息技术是高科技的前导,计算机的发展主要趋势是数据传输快速稳定、带宽和低电耗。在计算机中需要大量的黄铜带合金做弹簧、接触器、开关等弹性零件。手机:手机中的弹簧零件大量采用黄铜带、紫铜带等产品。超导和低温:一般材料的电阻随温度降低而减小,当温度降的很低的时候,某些材料的电阻会消失,这种现象成为超导性,高纯度的黄铜带是典型的超导材料。航天技术:紫铜带、黄铜带等铜合金产品因为具有高导电性、高大度、抗腐蚀性、抗强磁场等特殊性能被广泛应用于航天、航空以及电子工业等部门。辽宁C2300黄铜带图片高纯度黄铜带,杂质含量极低,保障了其稳定可靠的使用性能。
两相黄铜(从H63至H59),合金组织中除了具有塑性良好的α相外,还出现了由电子化合物CuZn为基的β固溶体。β相在高温下具有很高的塑性,而低温下的β′相(有序固溶体)性质硬脆。故(α+β)黄铜应在热态下进行锻造。含锌量大于46%~50%的β黄铜因性能硬脆,不能进行压力加工。(3)力学性能黄铜线中由于含锌量不同,机械性能也不一样,黄铜的机械性能随含锌量不同而变化的曲线。对于α黄铜,随着含锌量的增多,σb和δ均不断增高。对于(α+β)黄铜,当含锌量增加到约为45%之前,室温强度不断提高。若再进一步增加含锌量,则由于合金组织中出现了脆性更大的r相(以Cu5Zn8化合物为基的固溶体),强度急剧降低。(α+β)黄铜的室温塑性则始终随含锌量的增加而降低。所以含锌量超过45%的铜锌合金无实用价值。
华盈铜业黄铜带加工生产方法大致有以下几种:1、半连续铸锭加热-热轧-冷轧法。此法是成熟的传统生产方法,应用广。它适宜于大规模生产,且不受合金标号,除生产带材和成卷轧制横切薄板之外,还适宜于生产不同厚度与宽度的中厚板材。2、水平连续铸造卷坯-成卷冷轧法。此法也属于现代化黄铜带加工生产方法,但在生产规模、合金标号、产品宽度上都有一定的局限性,在产品厚度上只能适宜于生产带材与宽度不大的薄板材。3、块状铸坯-冷轧与挤压坯料-冷轧法。此种方法已在工业发达国家有所见,但由于其适用品种有限,因此,用于黄铜带加工使用方面还不宽泛。而,相比来说,紫铜带、黄铜带加工,多以半连续铸锭加热-热轧-冷轧法为参考和选择。黄铜带哪家性价比高?欢迎咨询温州华盈铜业有限公司。
两相黄铜(从H63至H59),合金组织中除了具有塑性良好的α相外,还出现了由电子化合物CuZn为基的β固溶体。β相在高温下具有很高的塑性,而低温下的β′相(有序固溶体)性质硬脆。故(α+β)黄铜应在热态下进行锻造。含锌量大于46%~50%的β黄铜因性能硬脆,不能进行压力加工。力学性能黄铜线中由于含锌量不同,机械性能也不一样,黄铜的机械性能随含锌量不同而变化的曲线。对于α黄铜,随着含锌量的增多,σb和δ均不断增高。对于(α+β)黄铜,当含锌量增加到约为45%之前,室温强度不断提高。若再进一步增加含锌量,则由于合金组织中出现了脆性更大的r相(以Cu5Zn8化合物为基的固溶体),强度急剧降低。(α+β)黄铜的室温塑性则始终随含锌量的增加而降低。所以含锌量超过45%的铜锌合金无实用价值。黄铜带质地优良,色泽金黄光亮,抗腐蚀强,广用于电子元件连接。吉林C2400黄铜带图片
黄铜带哪里能买到?欢迎咨询温州华盈铜业有限公司。湖北特硬黄铜带哪种好
超声波可产生高频振动,利用这种振动,我们可以很容易对非铁金属进行焊接。超声波线束焊接机超声波金属焊接机衍生设备。利用高频振动波传递到两个需焊接金属表面,加压情况下,使两个H62黄铜带焊接金属表面相互摩擦而形成分子层之间熔合,其优点在于快速、节能、熔合强度高、导电性好、无火花、接近冷态加工;缺点所焊接金属件不能太厚(一般小于或等于5mm)、焊点位不能太大、需要加压。主要应用于汽车线束、摩托车线束焊接等铜线、铝线焊接,所以常被叫做汽车线束焊接机。那么,温州华盈铜业H62黄铜带焊片方法是什么呢?1、中等薄厚,比如2-3个毫米厚,可以用银基VOD203焊料火焰焊接,配合VOD201-F焊膏焊接即可。2、中等薄厚,甚至偏厚的,如果有氩弧焊基础的话,可以用威欧DING黄铜氩弧焊丝直流氩弧焊焊接即可,记住H62黄铜带氩弧焊丝,不是气焊焊丝。3、如果是比较厚件,预热基础上用第2种方法焊接即可。4、如果黄铜带超级薄,比如1毫米甚至1毫米以下,可以用极低温179度M51焊丝配合M51-F焊剂焊接即可,这种用WE53专门液化气喷枪或者点烙铁焊接即可。湖北特硬黄铜带哪种好
温州华盈铜业有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。