
黄铜板的特性-黄铜是铜与锌的合金。简单的黄铜是铜-锌二元合金,称为简单黄铜或普通黄铜。改变黄铜中锌的含量可以得到不同机械性能的黄铜。黄铜中锌的含量越高,其强度也较高,塑性稍低。工业中采用的黄铜含锌量不超过45%,含锌量再高将会产生脆性,使合金性能变坏。为了改善黄铜的某种性能,在一元黄铜的基础上加入其它合金元素的黄铜称为特殊黄铜。常用的合金元素有硅、铝、锡、铅、锰、铁与镍等。在黄铜板中加铝能提高黄铜的屈服强度和抗腐蚀性,稍降低塑性。含铝小于4%的黄铜具有良好的加工、铸造等综合性能。在黄铜中加1%的锡能明显改善黄铜的抗海水和海洋大气腐蚀的能力,因此称为“海军黄铜”。锡还能改善黄铜的切削加工性能。黄铜加铅的主要目的是改善切削加工性和提高耐磨性,铅对黄铜的强度影响不大。锰黄铜具有良好的机械性能、热稳定性和抗蚀性;在锰黄铜中加铝,还可以改善它的性能,得到表面光洁的铸件。黄铜可分为铸造和压力加工两类产品。黄铜带费用哪家便宜?欢迎咨询温州华盈铜业有限公司。浙江H68黄铜带规格
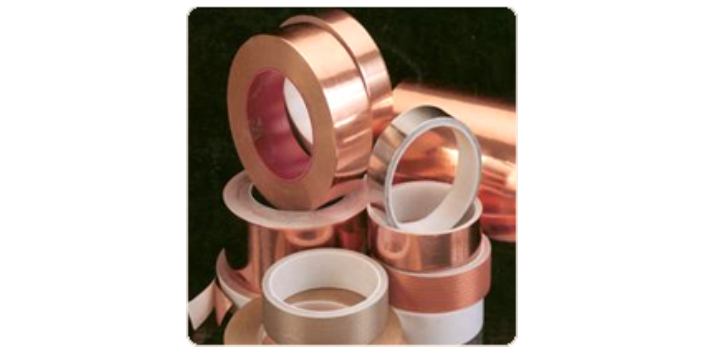
紫铜系列:.型号:T2(C1100)、TU00(C67300C67400)、TU1、TU2、TU3(C67300C67400)、TP1(C67300C67400)、TP2(C67300C67400);性能:具有高的导电、导热性,耐蚀性,适宜的强度,易加工成形性和典雅庄重的颜色;应用:广泛应用于射频电缆带、变压器、继电器、高保真音箱线、接触器、变频器等;功能:适用于制作输电材料、电导元器件、电气零件、电极材料以及耐腐蚀元器件等。黄铜系列:型号:H62(C2800)、H63(C2720)、H65(C2680)、H68(C2620)、H70(C2600)、H85(C2300)、H90(C2200)、H96(C2100);.性能:具有良好的冷加工性和良好的热成形性,具有良好的耐蚀性和强度;应用:广泛应用于各种纽扣、散热件、日用装饰品和复杂冷深冲件;功能:适用于制作电气接插件,建筑装饰品,散热器片、奖章、乐器、钟表元件,仪表元件以及其他五金制品等。甘肃H70黄铜带价格低电阻率的黄铜带,有效减少电力传输中的能量损耗。
黄铜管重量较轻,导热性好,低温强度高,常用于制造换热设备(如冷凝器等),也用于制氧设备中装配低温管路。直径小的铜管常用于输送有压力的液体(如润滑系统、油压系统等)和用作仪表的测压管等。铜管质地坚硬,不易腐蚀,且耐高温、耐高压,可在多种不同类型的环境中使用。而与黄铜管相比,许多其他管材的缺点显而易见,比如过去住宅中使用较多的镀锌钢管,其就非常容易锈蚀,使用时间不长就会出现自来水发黄、水流变小等问题。还有些材料在高温下的强度会迅速降低,用于热水管时会产生不安全隐患。但是由于铜的熔点高达1083度,使得管道受热水系统的温度影响基本是微乎其微的。常见的铜管包括电器用黄铜管、制冷用黄铜管、耐高压黄铜管、耐腐蚀黄铜管、连接用黄铜管、水道用黄铜管、电热黄铜管以及工业用黄铜管等。
矩形铜排,具有宽度大、厚度小、截面积小、表面积大的特点。因而根据电流集肤效应,载流量比相同截面积的标准矩形铜排大。与相同截面积的标准矩形铜排相比机械强度则相对较小,母线的阻抗相对较大。母线阻抗较大会增加母线上的电压损失。温州华盈铜业生产厂家通过将H85黄铜带加工的很薄,从而节省铜材用量,提高载流量,在技术上有一定的合理性。密集母线槽产品中的铜排紧密叠压,黄铜带之间没有空气间隙,比较有利于铜排散热,在同等规格条件下,比裸露敷设于空气中时铜排的载流量要大。目前并没有密集母线槽中使用的各规格铜排的载流量标准,客观上造成审核母线产品合心材料用料是否充足存在困难。黄铜带哪家优惠?欢迎咨询温州华盈铜业有限公司。
两相黄铜(从H63至H59),合金组织中除了具有塑性良好的α相外,还出现了由电子化合物CuZn为基的β固溶体。β相在高温下具有很高的塑性,而低温下的β′相(有序固溶体)性质硬脆。故(α+β)黄铜应在热态下进行锻造。含锌量大于46%~50%的β黄铜因性能硬脆,不能进行压力加工。(3)力学性能黄铜线中由于含锌量不同,机械性能也不一样,黄铜的机械性能随含锌量不同而变化的曲线。对于α黄铜,随着含锌量的增多,σb和δ均不断增高。对于(α+β)黄铜,当含锌量增加到约为45%之前,室温强度不断提高。若再进一步增加含锌量,则由于合金组织中出现了脆性更大的r相(以Cu5Zn8化合物为基的固溶体),强度急剧降低。(α+β)黄铜的室温塑性则始终随含锌量的增加而降低。所以含锌量超过45%的铜锌合金无实用价值。黄铜带在五金配件中应用普遍,提升产品品质。甘肃C2100黄铜带报价
黄铜带的表面处理多样,满足不同外观需求。浙江H68黄铜带规格
黄铜的手工氩弧焊黄铜,手工氩弧焊可以采用标准黄铜板焊丝:丝221、丝222和丝224,也可以采用与母材相同成分的材料作填充材料。焊接可以用直流正接,也可以用交流。用交流焊接时,锌的蒸发比直流正接时轻。通常焊前不用预热,只有板厚相差比较大时才预热,焊接速度应尽可能快。焊件在焊后应加热300~400℃进行退火处理,消除焊接应力,以防止焊件在使用过程中裂缝。黄铜板碳弧焊,黄铜碳弧焊时,根据母材的成分选用丝221、丝222、丝224等焊丝,也可用自制的黄铜焊丝施焊。焊接可以采用气剂301等作熔剂。焊接应短弧操作,以减少锌的蒸发和烧损。浙江H68黄铜带规格
温州华盈铜业有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。